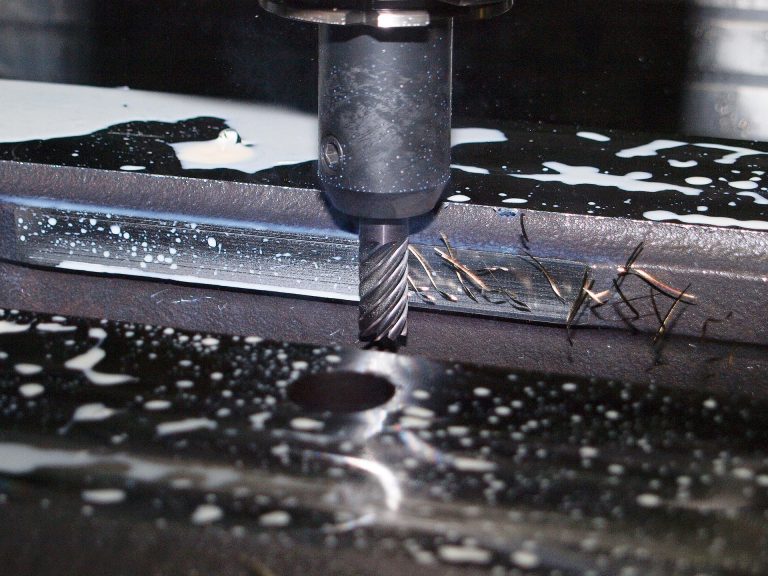
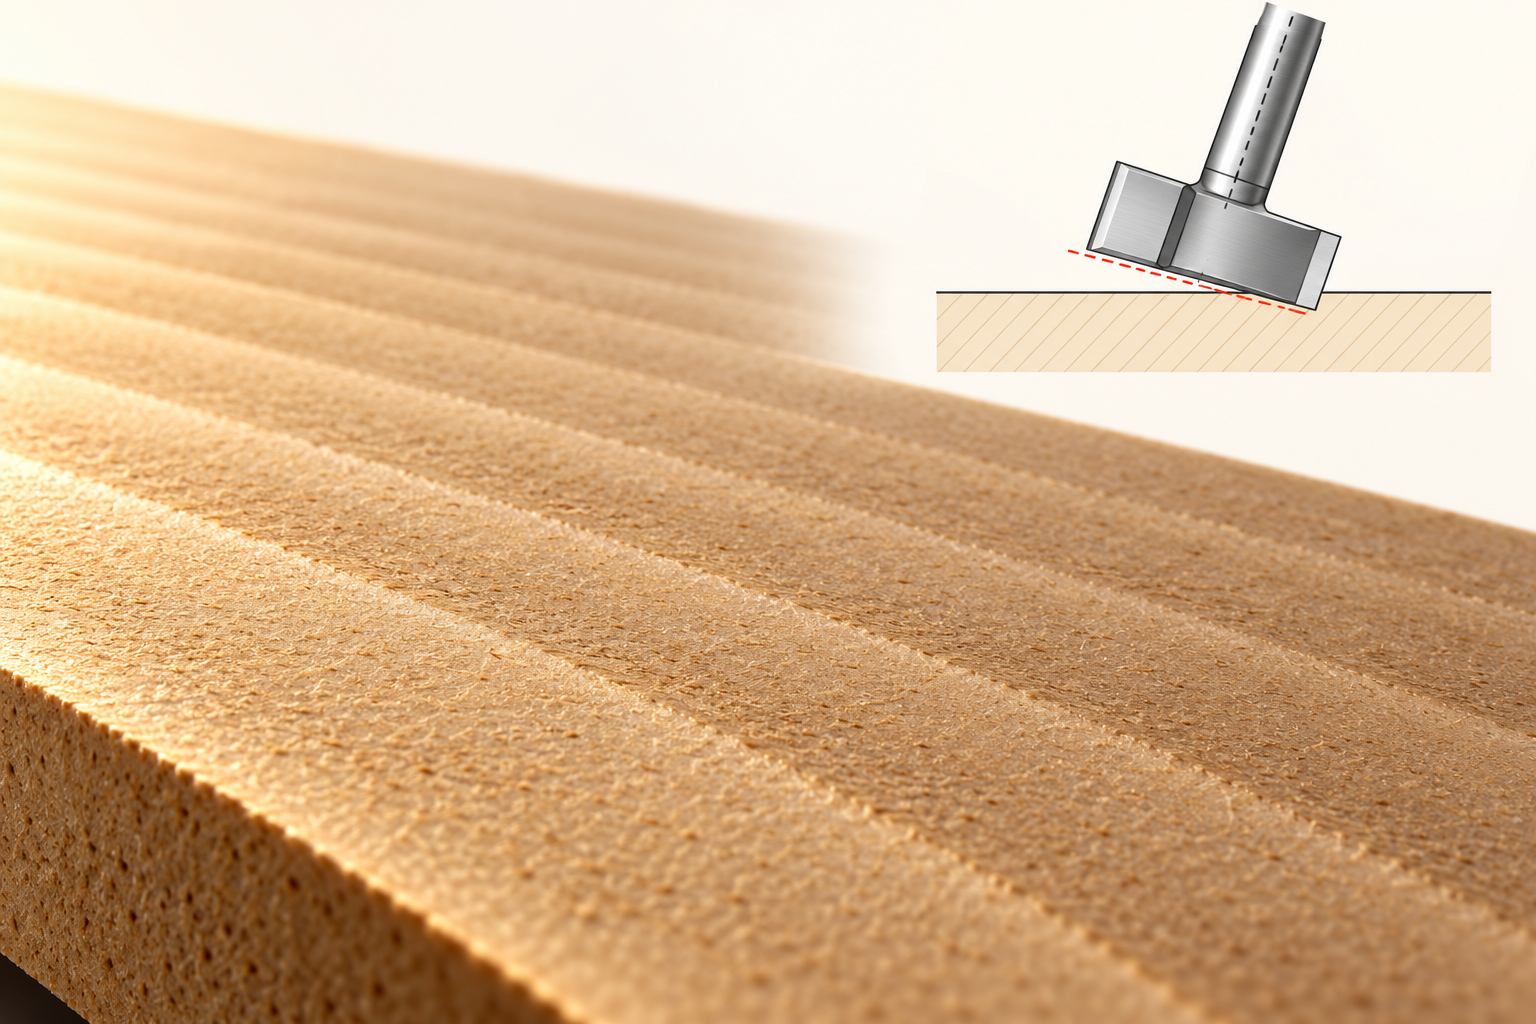
Las marcas regulares entre pasadas de planeado CNC pueden indicar que el eje del husillo no está perpendicular al plano de movimiento XY. Una fresa afilada no corrige esa relación geométrica: si el plano de corte está inclinado, un extremo trabaja más bajo que el otro. Sin embargo, una fotografía de las bandas no basta para diagnosticar la máquina; primero hay que distinguir un desnivel real de una simple diferencia de textura.
Este análisis se centra en fondos planos de madera y tableros, no en las crestas geométricas del acabado con fresa esférica. El objetivo es interpretar el patrón antes de atribuirlo automáticamente a desgaste, avance o calidad del material.
Planeado CNC: del plano de corte al escalón entre pasadas
Imagine una herramienta de fondo plano que recorre varias franjas contiguas. Con el eje correctamente orientado, su envolvente de corte puede producir una referencia común. Si el conjunto está inclinado transversalmente al recorrido, el borde que queda más bajo elimina material a una cota distinta del borde opuesto. Al desplazar lateralmente la siguiente trayectoria, vuelve a repetirse esa diferencia.
Así aparece una separación periódica entre franjas. No significa que el programa haya ordenado cambiar la coordenada Z: la diferencia puede proceder de la orientación física del plano de corte. Esta distinción es importante porque modificar únicamente la profundidad programada desplaza toda la operación, pero no endereza el eje del husillo.
Tres relaciones que no conviene confundir
La documentación de Avid CNC sobre nivelación, escuadrado y alineación separa tres tareas. La nivelación de la estructura, el escuadrado entre los ejes de desplazamiento y el ajuste angular del husillo —habitualmente llamado tramming— no son equivalentes. Un nivel colocado sobre la mesa no demuestra por sí solo que el eje de la herramienta esté perpendicular al plano XY.
Avid utiliza el aspecto de las uniones entre pasadas para evaluar la orientación del husillo. Sus recorridos y ajustes de ensayo corresponden a sus propias máquinas: no deben convertirse en una receta universal de profundidad, solapamiento o avance para cualquier fresadora.
Una consecuencia práctica de esa separación es evitar correcciones cruzadas. Compensar un error angular del cabezal cambiando arbitrariamente las patas de la máquina puede alterar otra relación que ya era correcta. La referencia de medición y el elemento ajustable deben pertenecer al procedimiento específico del fabricante.
Qué puede decir el dibujo de las bandas
Next Wave Automation describe el tramming como el ajuste de perpendicularidad en ambas direcciones del plano de trabajo. En sus equipos, las crestas durante el planeado o vaciado con fondo plano pueden orientar la investigación hacia una inclinación en X, en Y o en ambas direcciones. La orientación del patrón es, por tanto, una pista útil, no una orden de aflojar un tornillo determinado en una máquina diferente.
Para interpretar una superficie concreta, conviene separar dos observaciones: dónde cambia la altura y dónde cambia únicamente el reflejo. Una marca brillante de pasada no equivale necesariamente a un escalón. También deben descartarse una pieza que se mueve, suciedad bajo el tablero o un filo deteriorado. Estos factores pueden producir irregularidad sin responder al mismo mecanismo angular.
Por qué reducir el paso lateral no demuestra alineación
Un solapamiento mayor cambia la forma en que se unen las franjas y puede hacer menos visible el defecto. Pero una apariencia más uniforme no prueba que se haya corregido su causa. El planeado CNC debe evaluarse respecto a la geometría requerida por el trabajo, no solo por la iluminación de una foto.
Por la misma razón, no es útil comparar dos superficies si se han cambiado a la vez la herramienta, la fijación, el material y la estrategia. El análisis causal pierde claridad: cualquier mejora podría corresponder a una variable distinta. Mantener identificadas las condiciones permite relacionar un cambio de patrón con una intervención concreta, sin inventar tolerancias ni resultados garantizados.
La herramienta adecuada para el planeado CNC
El catálogo JEEFOO incluye la fresa de limpieza de fondo 6x30x22, presentada para aplanado de madera, MDF, contrachapado compatible y fondos de cavidades poco profundas. Esta referencia ilustra la familia de herramientas de fondo plano; no es un instrumento de calibración ni una garantía de planitud.
No conviene deducir dimensiones funcionales únicamente del código comercial. Antes de configurar el CAM se necesita la geometría confirmada, junto con la compatibilidad del mango, la pinza, el husillo y la operación. Una herramienta más ancha tampoco sustituye la alineación: amplía la zona implicada en el corte, no corrige automáticamente la orientación.
Corregir la causa, no esconder la marca
Si las bandas sugieren un problema de perpendicularidad, siga el procedimiento vigente del fabricante de la máquina. Las mediciones y ajustes físicos deben hacerse con el equipo detenido y aislado según sus instrucciones de seguridad. No traslade calzos, pares de apriete o secuencias de montaje de otro modelo.
Después, un nuevo planeado CNC con condiciones apropiadas para ese equipo permite observar si el patrón ha cambiado. La conclusión debe basarse en la medición requerida por la pieza y en el estado real del conjunto. El acabado superficial, la planitud y la perpendicularidad están relacionados, pero no son tres nombres para una misma comprobación.