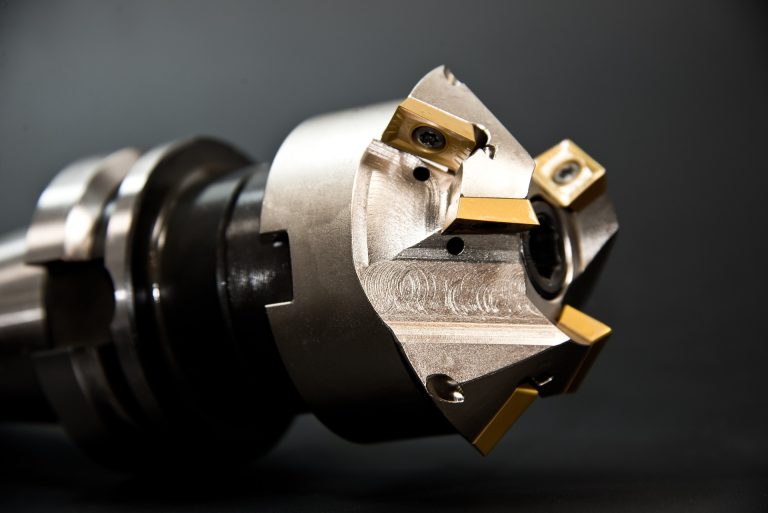
El cuchillo de talla 3dv, también conocido como cuchillo de cabeza grande en forma de V tridimensional, es un cuchillo común en el procesamiento de talla cnc. con una estructura de fondo plano cónico única, se utiliza principalmente en la limpieza tridimensional de esquinas de materiales no metálicos como placas de densidad, madera maciza, acrílico y pvc, talla tridimensional en forma de v, forma de placa, achaflanado inclinado, formación de ranura en forma de V y otros procesos. puede procesar efectos de pendiente lisas y tridimensionales de una sola vez, y es ampliamente utilizado en tallas publicitarias, decoración de carpintería, producción artesanal y otros campos. Para garantizar la precisión del procesamiento, la textura del producto terminado y la vida útil de la herramienta, debemos seguir estrictamente el proceso de uso estandarizado y estandarizar el funcionamiento de cada enlace de procesamiento.
La inspección de preparación antes del mecanizado es la base para garantizar la calidad del grabado, y el trabajo principal es comprobar el Estado de la herramienta. Antes de usar, es necesario observar cuidadosamente el borde del cuchillo, la punta del cuchillo y el conjunto del cuchillo para ver si el borde del cuchillo tiene problemas como colapso, brecha, desprendimiento del recubrimiento, etc., si el fondo plano de la punta del cuchillo está intacto, una vez que el cuchillo está roto, debe reemplazarse inmediatamente para evitar problemas como el borde peludo de la pieza de trabajo, la profundidad desigual y la quema local. Al mismo tiempo, para confirmar con precisión las especificaciones del cuchillo, incluyendo el diámetro del mango del cuchillo, el ángulo completo del cuchillo (60 °, 90 °, 120 ° son especificaciones comunes), el ancho máximo del cuchillo y el ancho de fondo plano de la punta del cuchillo, la configuración posterior de los parámetros del software debe coincidir exactamente con los parámetros reales del cuchillo, que es la premisa central para evitar cortes excesivos y fallos de procesamiento.
La fijación de herramientas es tan importante como la fijación de piezas de trabajo. Antes de cargar el cuchillo, es necesario limpiar el polvo y los escombros en el interior de la cabeza del clip Er para garantizar que la superficie de agarre esté limpia y libre de escombros. al cargar el cuchillo, la longitud de agarre del mango del cuchillo no debe ser inferior a 15 mm. está estrictamente prohibido agarrar el área del cuchillo. la Fuerza de bloqueo es moderada para evitar que el cuchillo se deslice y se desvíe durante el procesamiento. Después de instalar el cuchillo, es necesario comprobar la concentricidad del cuchillo, y la desviación de la concentricidad causará problemas como el cuchillo de choque, el material de cocción y el desgaste rápido del cuchillo. Antes de procesar la pieza de trabajo, debe colocarse de manera plana, a través de la absorción al vacío o la fijación firme de la placa de presión, para garantizar que la placa se ajuste a la Mesa tallada, sin aflojar ni deformarse, mientras limpia los restos de madera y escombros de la mesa, evitando afectar la planitud y precisión de procesamiento de la pieza de trabajo. Finalmente, se completa la alineación precisa del cuchillo, el eje Z se alinea con la superficie del material, y después de reemplazar el cuchillo, se debe volver a alinear el cuchillo para bloquear el punto de referencia de la pieza de trabajo del eje XY para garantizar que el origen del procesamiento sea preciso.
La configuración de los parámetros de la ruta de la herramienta de software es el eslabón central del uso de la herramienta de talla 3dv, que es diferente de la talla ordinaria de una sola línea. la herramienta debe elegir una ruta de procesamiento de limpieza de esquina tridimensional y adaptarse a los principales programas de talla, como la talla fina, wentai y vcave. Al introducir los parámetros, rellene el ángulo completo, el ancho máximo del cuchillo y el ancho del fondo plano de la punta del cuchillo estrictamente de acuerdo con los datos reales del cuchillo, teniendo en cuenta que la profundidad de grabado está limitada por el ancho del cuchillo, cuanto más profunda sea la profundidad, mayor será el ancho de la apertura de la ranura v, y está estrictamente prohibido establecer la profundidad de procesamiento más allá del ancho límite del cuchillo. Los parámetros de procesamiento deben ajustarse razonablemente. cuando el cuchillo convencional de 6 mm 90 ° 3dv procesa la placa de densidad, la velocidad del eje principal se establece en 18000 a 24000 rpm, la velocidad de alimentación se controla en 1500 a 3000mm / min, y la alimentación del cuchillo inferior se ajusta a 500 a 1000 mm / min. El procesamiento de madera maciza debe reducir adecuadamente la velocidad de alimentación, el material acrílico debe reducir la velocidad de rotación y cooperar con el enfriamiento por aire para evitar que el material se derrita y se adhiera al borde del cuchillo, y el material no metálico duro debe ser cortado en capas para eliminar la talla profunda de un cuchillo. Al mismo tiempo, se selecciona el modo de cuchillo fuera de línea oblicua para evitar el problema de la punta de colapso causada por la pinchada vertical, el paso de acabado se controla de 0,05 a 0,1 mm para garantizar que el plano inclinado sea suave y sin bordes, el camino de procesamiento sigue el principio de primero dentro y fuera, y las letras pequeñas primero, para evitar daños secundarios en la superficie terminada procesada, después de la finalización de la configuración de parámetros, se debe simular la vista previa, investigar el corte excesivo, el viaje y otros problemas.
La operación real en la máquina debe seguir el proceso estandarizado, después de que la simulación sea correcta, se exporta el camino del cuchillo de procesamiento, primero se eleva el eje Z para la prueba de carrera vacía, se verifica el viaje del eje XY y se confirma que no hay riesgo de colisión. Iniciar el equipo de eliminación de polvo o refrigeración por aire durante todo el proceso de procesamiento, descargar el aserrín de corte y el polvo a tiempo para evitar que los escombros se acumulen, se froten y se calienten, lo que resulta en ennegrecimiento de la pieza de trabajo y pegajosidad del borde del cuchillo. Antes del procesamiento oficial, se da prioridad al uso de residuos del mismo material para probar el tallado, comprobar la planitud de la pendiente de la ranura v, la profundidad del tallado y las burras de borde, ajustar la velocidad de rotación y los parámetros de alimentación de acuerdo con el efecto de tallado de prueba, y luego realizar el procesamiento por lotes después de cumplir con los estándares. Durante el proceso de procesamiento, se observa el Estado de funcionamiento del equipo durante todo el proceso, y el sonido de corte uniforme y ligero es normal. si se produce una vibración dura y un cuchillo de vibración anormal, es necesario suspender inmediatamente el equipo, investigar la fijación del cuchillo, la fijación de la placa, la configuración de parámetros y otros problemas, y luego continuar el procesamiento después del ajuste. durante el procesamiento, las extremidades están estrictamente prohibidas de acercarse al cuchillo que gira a alta velocidad para garantizar la seguridad de la operación.
El acabado del procesamiento y el mantenimiento diario no pueden ser ignorados. Después de completar el grabado, primero levante el eje z a una altura segura, luego detenga el funcionamiento del eje principal y retire la pieza de trabajo después de que el eje principal esté completamente quieto. Las rebabas leves que quedan en la superficie de la pieza de trabajo se pueden pulir y reparar suavemente con papel de arena fina a lo largo de la textura del material para mejorar la textura del producto terminado. Al mismo tiempo, hay que tener en cuenta que el uso de cuchillos está contraindicado, los cuchillos de talla 3dv solo son adecuados para materiales no metálicos, y está estrictamente prohibido procesar materiales duros como metales y piedras; No se puede utilizar para el fresado plano a gran escala, solo para el moldeo en V y el proceso especial de limpieza de ángulos tridimensionales; Eliminar el corte de alta velocidad y el procesamiento de cuchillos de gran tamaño, y evitar que los cuchillos se derrumben y se dañen. Después del uso diario, limpie los escombros del cuchillo a tiempo, almacene adecuadamente el cuchillo, evite que el cuchillo golpee, verifique regularmente el desgaste del cuchillo y reemplace a tiempo cuando el desgaste es grave, lo que no sólo puede garantizar la calidad estable del producto tallado, sino también prolongar efectivamente la vida útil del cuchillo y reducir los costos de procesamiento.