El cuchillo de diamante de alto brillo es el cuchillo central en el campo del procesamiento de precisión para crear espejos y piezas de trabajo de alta apariencia. con su dureza y resistencia al desgaste súper altas, el diamante es ampliamente utilizado en aleación de aluminio, cobre, acrílico, PC、 Proceso de acabado de metales blandos y materiales no metálicos como la fibra de carbono. A diferencia de los cuchillos ordinarios de acero de tungsteno, los cuchillos de diamante de alto brillo se subdividen en categorías y los parámetros son estrictos. una vez seleccionados incorrectamente, es muy fácil que aparezcan problemas como el patrón desigual del cuchillo, el mal efecto del espejo, el desgaste del cuchillo colapsado y las vibraciones de procesamiento. Al mismo tiempo, debe quedar claro que los cuchillos de diamante de alto brillo no pueden procesar metales ferrosos como acero y hierro fundido, y solo son adecuados para el acabado de alto brillo de materiales blandos. Para seleccionar los cuchillos de diamante destacados con las condiciones de trabajo adecuadas y la mejor relación calidad – precio, debemos considerar exhaustivamente desde múltiples dimensiones centrales, como el material del cuchillo, los parámetros del filo, la calidad del proceso y la coincidencia de equipos.
I. selección de materiales básicos: distinguir PCD y MCD y adaptarse a diferentes necesidades de brillo
El material de la cabeza del cuchillo del cuchillo de diamante es el núcleo que determina la limpieza del procesamiento, la resistencia al desgaste y la vida útil. la corriente principal en el mercado se divide en dos categorías principales: diamante policristalino PCD y diamante monocristalino mcd. las diferencias entre las propiedades de los dos y los escenarios aplicables son obvias, que es la base principal para juzgar la selección.
El cuchillo de diamante policristalino PCD está formado por la sinterización a alta temperatura de polvo de diamante y material a base de cobalto, la cabeza del cuchillo es gris y negra, y la rugosidad de procesamiento puede alcanzar ra0,2 a 0,4 micras. La mayor ventaja de este tipo de herramientas es su excelente tenacidad, fuerte resistencia al impacto, no es fácil colapsar durante el proceso de mecanizado y su estabilidad es extremadamente alta. es la primera opción para el mecanizado industrial de precisión en grandes cantidades. El cuchillo PCD de grano fino (2 a 5 micras) tiene un borde más afilado y es adecuado para el acabado de alto brillo de piezas de trabajo convencionales de aluminio y cobre; Las herramientas PCD de grano grueso (10 a 30 micras) tienen una mayor resistencia a la abrasión, especialmente para piezas de trabajo abrasivas como aleaciones de aluminio de alto silicio, que pueden reducir efectivamente la pérdida de herramientas. la única tabla corta es que no se puede lograr el efecto de pulido libre del espejo superior, que es adecuado para piezas de trabajo de producción en masa sin requisitos extremos de acabado.
Los cuchillos de diamante monocristalino MCD están hechos de diamantes monocristalinos artificiales completos, la cabeza del cuchillo es transparente y pura, el filo del cuchillo se puede pulir hasta el extremo afilado, la rugosidad de procesamiento puede alcanzar ra0,05 micras o menos, puede lograr el efecto espejo libre de pulido de la pieza de trabajo, es un cuchillo especial para piezas de trabajo de alta precisión como accesorios ópticos, carcasas digitales de alta gama y piezas transparentes acrílicas. Sin embargo, este tipo de herramientas son extremadamente frágiles, extremadamente exigentes para la rigidez de la máquina herramienta y las condiciones de procesamiento, y las vibraciones leves pueden causar colapso del filo, y el precio es caro, lo que es más adecuado para escenas de procesamiento de alto brillo en pequeños lotes y alta precisión.
Además, las herramientas de diamante CVD tienen un rendimiento entre los dos, una resistencia al desgaste sobresaliente, se utilizan principalmente en escenarios especiales de mecanizado de alta precisión y menos aplicaciones en el mecanizado convencional diario.
2. parámetros geométricos del Filo del cuchillo: los detalles determinan la textura destacada y la estabilidad del procesamiento
Sobre la base de la selección y coincidencia de materiales, los parámetros geométricos del Filo afectan directamente la fluidez del corte, la textura superficial de la pieza de trabajo y el efecto de resaltado general, que es el detalle clave para seleccionar el cuchillo de resaltado de diamante, que debe seleccionarse con precisión de acuerdo con los requisitos de materiales y procesos de procesamiento.
El ángulo delantero del cuchillo es uno de los parámetros centrales. al procesar materiales blandos como aleación de aluminio y acrílico, se da prioridad a la selección de cuchillos de ángulo delantero positivo grande de + 10 ° ~ + 20 °, lo que puede reducir considerablemente la resistencia al corte, evitar la generación de cuchillos pegajosos de materiales y tumores de chip, hacer que las líneas superficiales de la pieza de trabajo sean limpias y uniformes, y la textura de alto brillo sea más pura. Si el material de procesamiento es relativamente duro o las condiciones de procesamiento son propensas a vibraciones, se puede elegir un pequeño ángulo delantero positivo para mejorar la estabilidad del cuchillo y reducir el riesgo de colapso del cuchillo.
El método de tratamiento del Filo debe seleccionarse bajo demanda, el mecanizado de precisión que persigue el efecto espejo extremo, y el borde afilado ecológico original sin borde contundente debe seleccionarse para maximizar la precisión de corte de la herramienta; Para las condiciones de trabajo de producción y procesamiento en masa en masa y vibración leve de la máquina herramienta, se puede seleccionar un pequeño filo pasivado de 0005 a 0,01 mm para mejorar la intensidad del filo pasivando ligeramente y eliminar el problema del colapso del filo, lo que solo sacrificará una limpieza extremadamente sutil, teniendo en cuenta la estabilidad y el efecto de procesamiento.
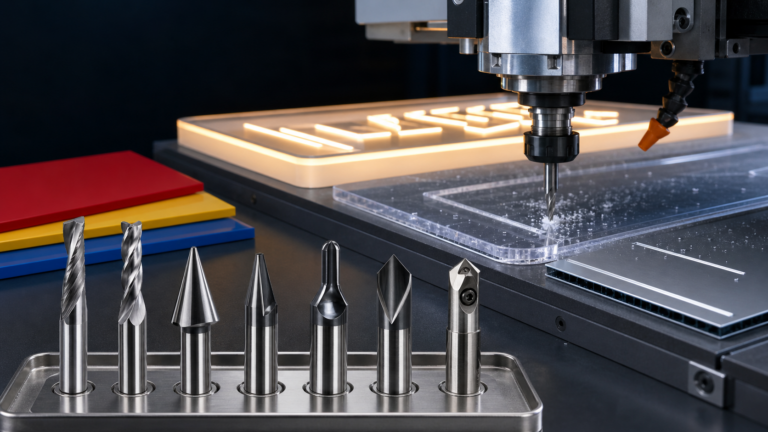
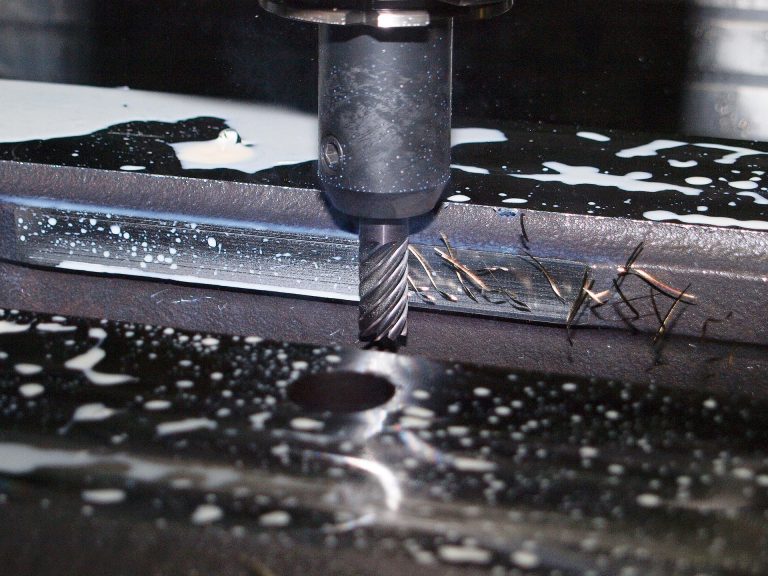
La elección del redondeado R de la punta del cuchillo determina la textura y la eficiencia del procesamiento. el acabado del espejo ultrafino es adecuado para cuchillos redondos pequeños de r0.02 a r0.1. el patrón del cuchillo de procesamiento es delicado y la limpieza es mayor, pero la resistencia al desgaste del cuchillo es relativamente débil. El mecanizado plano de gran área y destacado está equipado con herramientas de gran redondeo r0.2 a r0.4, que pueden mejorar la velocidad de alimentación, las líneas de procesamiento uniformes y ordenadas, y mejorar en gran medida la eficiencia del mecanizado. Al mismo tiempo, es necesario coincidir con el tipo de herramienta de acuerdo con la forma de procesamiento, el punto culminante de acaparamiento se selecciona con cuchillos de acaparamiento monocristalino de 60 °, 90 °, 120 ° y 135 °, el punto culminante de plano y pared lateral se selecciona con fresadoras de alto brillo de fondo plano PCD / mcd, y el mecanizado plano de gran área se puede seleccionar con discos de cuchillo volador de alto brillo pcd.
3. detección de la calidad del proceso: evitar herramientas inferiores y garantizar la precisión del procesamiento
Las diferencias en la calidad del proceso de los cuchillos de diamante de alto brillo del mismo material y parámetros traerán efectos de procesamiento completamente diferentes. al seleccionar, debemos centrarnos en verificar los cuatro detalles de la calidad del mango, la soldadura, el latido y el filo del cuchillo para evitar productos de mala calidad.
El mango del cuchillo da prioridad al material de carburo cementado, que es más rígido y no es fácil de deformar, y puede controlar eficazmente el latido del procesamiento; La rigidez del mango de acero ordinario es insuficiente y es fácil producir una ligera deformación en el procesamiento de alta velocidad, lo que resulta en ondulaciones y desigualdades de luz y oscuridad en la pieza de trabajo. El proceso de soldadura de la cabeza del cuchillo es muy importante, la soldadura de los cuchillos de alta calidad no tiene burbujas, grietas, soldadura falsa, soldadura sólida y uniforme, puede evitar fallas como la caída de la cabeza del cuchillo y el colapso del cuchillo durante el corte de alta velocidad.
El salto de precisión es el indicador central del procesamiento de alto brillo. el salto de la punta del cuchillo de alto brillo de diamante de alta calidad debe ser ≤ 0002 mm. el salto a través de la Asamblea causará directamente patrones desordenados y desiguales en la superficie de la pieza de trabajo, lo que no puede cumplir con los requisitos de acabado. Por último, es necesario verificar la calidad del Filo del cuchillo, con la ayuda de la observación microscópica, el filo del cuchillo de alto brillo calificado no tiene lagunas, ni dientes de sierra, ni colapsos sutiles, y la integridad del Filo del cuchillo microscópico es la base para crear un espejo de alto brillo perfecto.
4. coincidencia de las condiciones de trabajo del equipo: la selección de herramientas correctas debe adaptarse más al equipo
Los cuchillos de diamante de alta calidad deben coincidir con la máquina herramienta correspondiente y las condiciones de procesamiento, de lo contrario no pueden desempeñar el mejor rendimiento, e incluso hay problemas de daño y falla de procesamiento de los cuchillos. Las herramientas de diamante monocristalino MCD son extremadamente exigentes para el equipo, deben combinarse con máquinas de tallado fino de alta velocidad con rigidez suficiente y sin vibraciones, la velocidad del eje principal debe alcanzar más de 30.000 rpm, la condición óptima de trabajo es de 50.000 a 80.000 rpm, y al mismo tiempo, deben combinarse con asas de herramientas de alta precisión como contracción térmica e hidráulica para eliminar el colapso del Filo causado por vibraciones.
Las herramientas de diamante policristalino PCD tienen una mayor adaptabilidad y se pueden utilizar máquinas de perforación ordinarias. se recomienda mantener la velocidad del eje principal por encima de 20000 rpm y adoptar un proceso de micro – Corte de pequeña profundidad y baja alimentación, que no sólo puede garantizar el efecto destacado, sino también prolongar la vida útil de las herramientas. El método de enfriamiento también debe coincidir con precisión, y el procesamiento de piezas de aluminio puede enfriarse con una pequeña niebla de aceite para evitar cuchillos pegajosos; Las piezas de trabajo no metálicas como acrílico y plástico solo se pueden enfriar con aire frío, y el aceite puede corroer la superficie de la pieza de trabajo y destruir la textura destacada.
V. Resumen de la selección científica y guía para evitar pozos
Combinando las necesidades de procesamiento, las condiciones del equipo y el presupuesto, se puede seleccionar de manera rápida y precisa: grandes lotes de piezas de trabajo ordinarias de aluminio y cobre, el presupuesto es limitado, y se pueden seleccionar cuchillos de alto brillo PCD de grano fino; Perseguir el efecto espejo sin pulido, procesar piezas ópticas, piezas de trabajo de alta gama acrílicas y seleccionar cuchillos destacados monocristalinos mcd; Procesar piezas de trabajo resistentes al desgaste, como aluminio de alto silicio, dando prioridad a las herramientas PCD de grano grueso; Las condiciones de trabajo de la máquina herramienta con rigidez general y fácil vibración abandonan resueltamente las herramientas MCD y eligen las herramientas PCD pasivadas.
Al mismo tiempo, es necesario evitar malentendidos comunes en la industria, no ser ciegamente supersticioso sobre los cuchillos monocristalinos, cuando las condiciones de trabajo del equipo no cumplen con los estándares, los cuchillos MCD se derrumban fácilmente, y la estabilidad es mucho menor que la de los cuchillos pcd; El cuchillo de alta luz de diamante solo es adecuado para el acabado de trazas, no se puede utilizar para el proceso de apertura de grosor, la apertura de grosor debe reservar un margen de acabado de 0,02 a 0,05 mm para evitar el desgaste de sobrecarga del cuchillo; Al comprar y seleccionar, es necesario confirmar claramente los parámetros centrales, como el material de la herramienta, las especificaciones de grano, el ángulo R de la punta de la herramienta, el método de procesamiento de la hoja, el material del mango de la herramienta y el latido de la punta de la herramienta, para evitar que los parámetros incompatibles afecten el procesamiento. Además, las herramientas PCD y MCD se pueden reparar muchas veces, dando prioridad a los fabricantes que apoyan la reparación profesional, lo que puede reducir efectivamente los costos de procesamiento a largo plazo.
En resumen, la selección de cuchillos de diamante de alto brillo no necesita perseguir ciegamente la configuración de alta gama, seguir el principio central de “materiales adaptados, tecnología de emparejamiento de parámetros, precisión de emparejamiento de calidad, cuchillos adaptados al equipo”, combinados con la selección precisa de sus propios escenarios de procesamiento, no sólo puede garantizar la máxima eficiencia de trabajo de alto brillo, sino también maximizar la estabilidad y la relación calidad – precio del procesamiento.