En el fresado de acrílico, un canto puede parecer limpio y desarrollar microfisuras más tarde, durante el pegado, la limpieza o el uso. El aspecto inmediato del borde no describe por sí solo su estado de tensión. La herramienta, la sujeción, la evacuación de viruta y los procesos posteriores forman parte de la misma cadena.
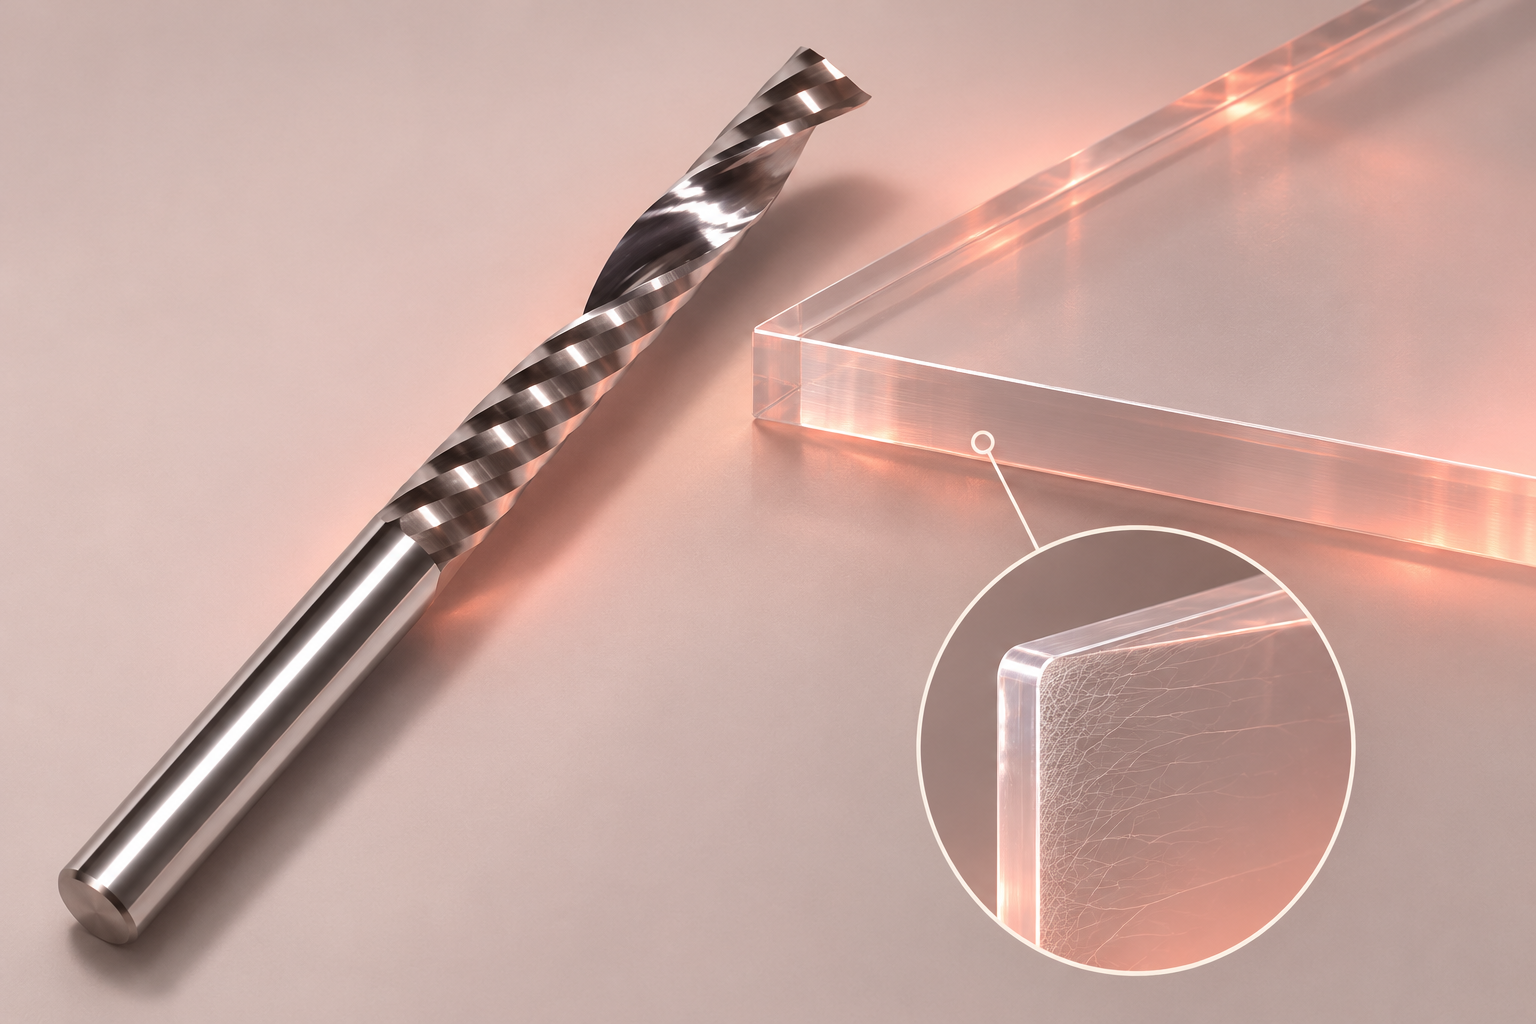
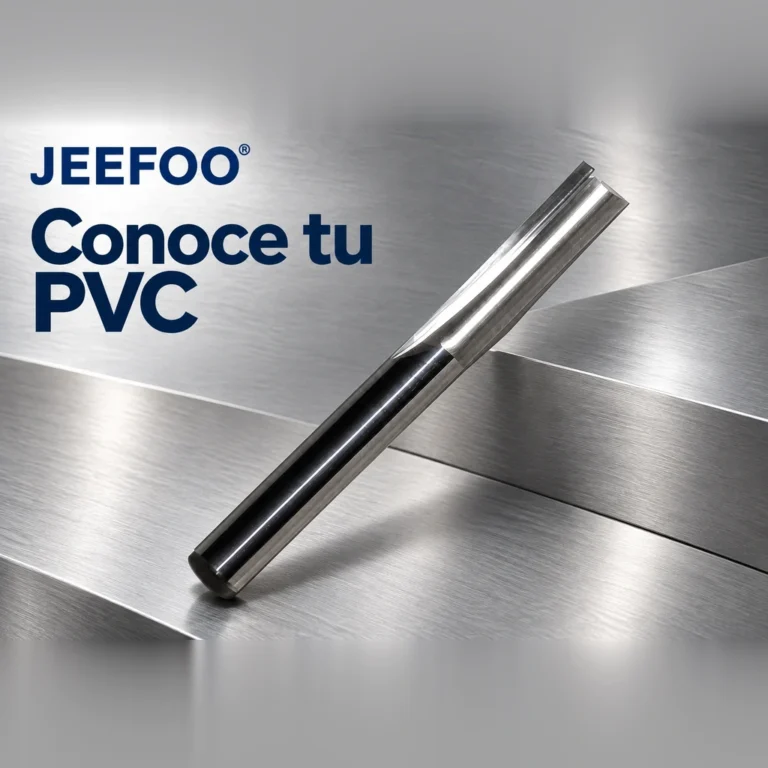
La fresa monofilo GI-A 3.175×22 de JEEFOO se presenta en este sitio para el mecanizado de acrílico. Su referencia visual muestra un canal helicoidal amplio y un mango cilíndrico. Esa geometría vincula la herramienta con la evacuación de viruta; no acredita, por sí sola, que una pieza terminada esté libre de tensiones ni que admita cualquier adhesivo.
Dos resultados del fresado de acrílico que conviene separar
La rugosidad describe la topografía del borde. Las tensiones internas son otra propiedad y no se deducen únicamente de cuánto brilla una superficie. Por eso, pasar de un acabado opaco a otro más transparente no demuestra necesariamente que se haya eliminado la causa de una futura fisuración.
La documentación oficial de ACRYLITE sobre fresado relaciona vibraciones del proceso con tensiones que pueden favorecer fisuras posteriores. Esta observación del fabricante del material ayuda a interpretar el problema, pero no constituye un ensayo de esta fresa JEEFOO.
Qué relación tiene el canal de la fresa con el proceso
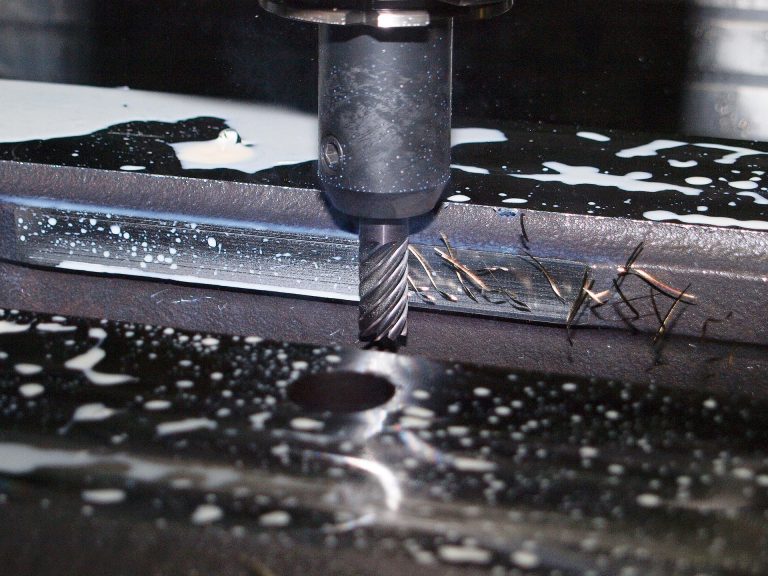
Una herramienta monofilo ofrece espacio para la viruta, pero ese espacio no sustituye la evacuación efectiva. Si los fragmentos permanecen cerca del filo, el proceso puede volver a actuar sobre material ya separado. La elección de trayectoria y la extracción deben evitar convertir la zona de corte en una acumulación de viruta.
Tampoco es razonable reducir siempre el avance ante cualquier defecto. El avance, la velocidad de giro, el estado del filo y la estabilidad del conjunto deben evaluarse juntos. Este artículo no propone valores universales: el nombre comercial del material no identifica todas sus formulaciones, espesores ni condiciones de suministro.
El siguiente proceso puede revelar un problema anterior
En una pieza que después se pega, el canto fresado pasa a formar parte de una unión. En otra que se pule, recibe una nueva intervención térmica o mecánica. Ambas rutas son distintas de entregar la pieza directamente tras el mecanizado.
ACRYLITE explica el recocido como una forma de reducir tensiones de fabricación que pueden contribuir al agrietamiento por contacto con ciertos disolventes. No se debe convertir esa orientación en una receta térmica aplicable a cualquier acrílico: el procedimiento depende del material concreto, la geometría y la recomendación de su fabricante.
El recocido tampoco debe confundirse con pulir: busca modificar el estado de tensiones del material, no mejorar directamente la textura visible del canto.
El hecho de que una pieza se fisure al limpiarla tampoco demuestra automáticamente que la fresa fuera defectuosa. Puede intervenir la compatibilidad química, una carga sostenida, tensiones de fabricación o una combinación de causas. Conviene separar esos mecanismos en lugar de sustituir herramientas sin identificar la relación causal.
Diseñar la ruta completa del fresado de acrílico
Para una pieza destinada a pegarse, el objetivo del fresado no es únicamente obtener una silueta. También importa dejar un borde compatible con el proceso de unión previsto. Para una pieza destinada a pulirse, interesa evitar una acumulación innecesaria de intervenciones y calor. El acabado visual debe juzgarse dentro de esa ruta, no como un resultado aislado.
Para documentar esa ruta, anote qué lámina y espesor se utilizaron, cómo quedó el canto tras mecanizar y qué ocurrió después de cada operación prevista. Identifique el adhesivo o limpiador por su referencia real y compruebe su compatibilidad en la documentación del material; no basta con indicar que se usó «pegamento» o «alcohol». Esta propuesta de registro ayuda a distinguir etapas y a formular preguntas al proveedor. No es un ensayo de tensiones ni una autorización para probar productos químicos o tratamientos térmicos no recomendados.
En el fresado de acrílico, la GI-A puede considerarse a partir de sus datos reales de producto y del material autorizado. La decisión final requiere dimensiones confirmadas, un montaje adecuado y validación del proceso completo. Un borde bonito es información útil; no es una garantía de estabilidad futura ni una promesa de ausencia de fisuras.